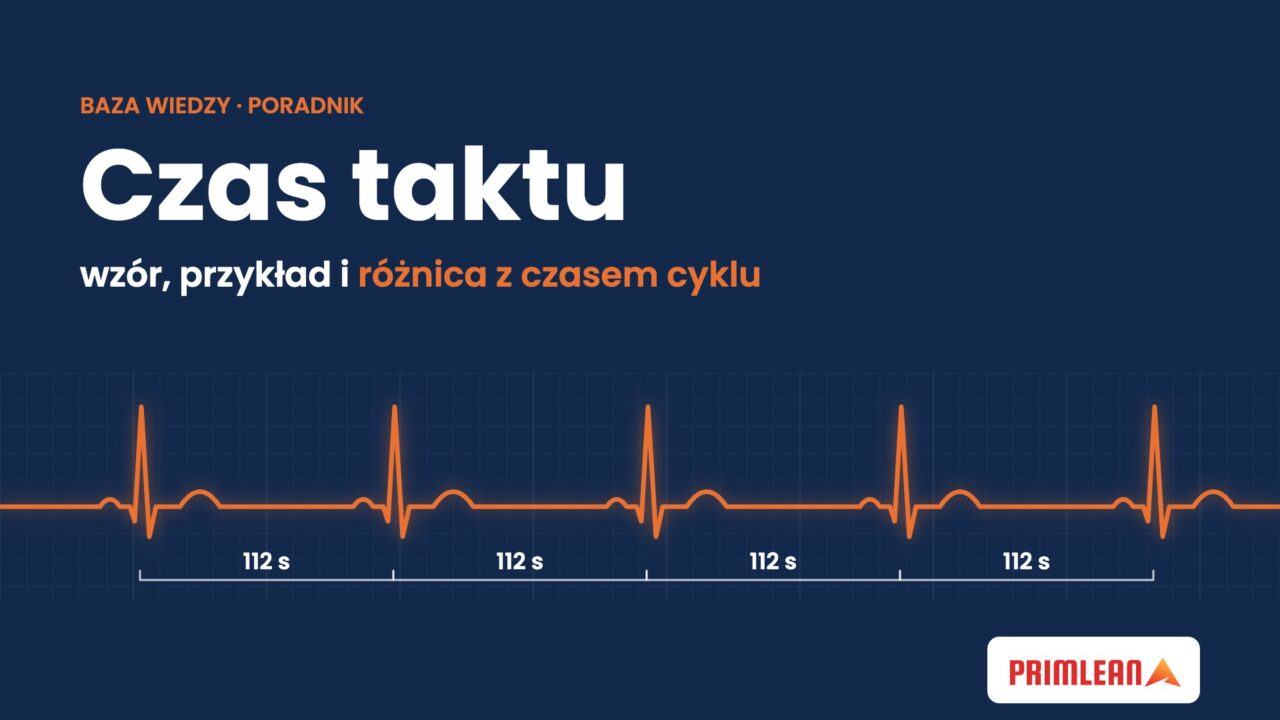
Czas taktu to metronom Twojego procesu. Tylko że nie Ty go nastawiasz. Tempo wybija klient.
W tym artykule dowiesz się, czym jest czas taktu, jak go policzyć krok po kroku i czym różni się od czasu cyklu i czasu realizacji. Pokażę też trzy błędy, przez które linia „mieści się w takcie” tylko na papierze, i gdzie przy liczeniu taktu pomaga AI.
Co to jest czas taktu?
Czas taktu (ang. takt time) to dostępny czas pracy podzielony przez popyt klienta w tym samym okresie. Mówi, co ile sekund, minut albo dni klient potrzebuje jednej sztuki, jednej usługi, jednego zamówienia.
Słowo „takt” pochodzi z niemieckiego i oznacza miarę w muzyce, czyli równy odstęp czasu. Pierwszy raz użyto go w niemieckim przemyśle lotniczym w latach 30. XX wieku: co takt samolot przesuwano do następnego stanowiska. Toyota rozpowszechniła takt w latach 50. i do dziś przegląda go co miesiąc, z korektą co 10 dni. Lean Lexicon nazywa czas taktu rytmem serca systemu Lean.
Moim zdaniem bez taktu nie ma standardu pracy. Jest tylko tempo, które ktoś kiedyś uznał za dobre.
Czas taktu, czas cyklu i lead time: czym się różnią?
Te trzy liczby myli się najczęściej. A każda odpowiada na inne pytanie.
Ile chce klient. Tempo popytu, liczone z kalendarza i zamówień. Nie mierzysz go stoperem, tylko obliczasz.
Ile robisz. Czas, w jakim stanowisko albo proces faktycznie oddaje kolejną sztukę. Mierzysz go na hali.
Kiedy klient to dostanie. Czas realizacji, czyli droga zamówienia od pierwszego kroku do ostatniego, razem z czekaniem.
Inaczej mówiąc: takt to wymaganie, cykl to możliwość, a lead time to obietnica, którą składasz klientowi.
Jak policzyć czas taktu krok po kroku
Czas taktu = dostępny czas pracy / popyt klienta
Oba składniki liczysz dla tego samego okresu: zmiany, dnia albo tygodnia.
Wybierz okres. Najczęściej dzień albo zmiana. Ważne, żeby czas i popyt dotyczyły tego samego okresu.
Policz dostępny czas. Czas pracy zmian minus planowane przerwy. Nie odejmuj awarii ani przezbrojeń, bo to straty do usunięcia, a nie część planu.
Ustal popyt klienta. Zamówienia albo prognozę sprzedaży, nie plan produkcji i nie możliwości maszyn.
Podziel i przelicz na sekundy. Wynik w sekundach łatwiej porównać z czasami cyklu.
Porównaj z czasami cyklu. Każde stanowisko powinno mieścić się w takcie. To, które nie mieści się, jest wąskim gardłem.
Przykład. Linia pracuje na dwie zmiany po 480 minut. Na każdej zmianie jest 30 minut przerwy i dwie krótkie przerwy po 10 minut, razem 50 minut. Klient zamawia 460 sztuk dziennie.
Dostępny czas: 2 × (480 − 50) = 860 minut, czyli 51 600 sekund. Czas taktu: 51 600 / 460 = 112,2 sekundy. Zaokrąglasz do 112 sekund.
Teraz porównanie z czasami cyklu. W przykładzie (to dane przykładowe, mediana z 5 pomiarów na stanowisko):
Suma czasów cyklu to 571 sekund. Dzielisz ją przez takt: 571 / 112,2 = 5,09. To znaczy, że teoretycznie potrzebujesz co najmniej 6 operatorów. I tu jest sedno: problemem nie jest liczba ludzi, tylko gięcie. Dopóki nie skrócisz tego jednego cyklu, dokładanie ludzi na innych stanowiskach nic nie da.
5 zasad pracy z czasem taktu
Czas taktu na budowie i w biurze
Czytałem niedawno o budowie w Helsinkach. Siedmiopiętrowy blok, 42 mieszkania. Wykonawca potraktował każde mieszkanie jak stanowisko na linii, a ekipy wykończeniowe przechodziły z lokalu do lokalu w stałym rytmie: jedno mieszkanie dziennie. Etap wykończenia wnętrz skrócił się o dwa miesiące, czyli prawie o 30%, bez utraty jakości (Lehtovaara i in., konferencja IGLC 2019).
Na budowach ten rytm nazywa się „taktem”. W języku Lean to jednak czas cyklu, bo wykonawca sam go zaplanował. Czasem taktu byłby dopiero wtedy, gdyby wynikał z wymagania klienta. Załóżmy, że inwestor chciał 42 mieszkań w 42 dni robocze. Wtedy takt to jeden dzień, a ekipy pracowały dokładnie w tempie klienta.
Jest tam też trzecia liczba. Mieszkanie wychodziło co dzień, a całe wykończenie zaplanowano na 18 tygodni. To lead time: droga zamówienia od pierwszej ekipy do ostatniej. Jedno to tempo. Drugie to droga.
W biurze liczysz takt tak samo. Dział obsługi zamówień pracuje 8 godzin z godziną przerw, czyli 420 minut. Dziennie wpływają 84 zapytania (to przykład). Czas taktu: 420 / 84 = 5 minut. Jeśli przygotowanie jednej oferty zajmuje 7 minut, kolejka rośnie każdego dnia, niezależnie od tego, jak bardzo ludzie się starają.
Gdzie przy czasie taktu pomaga AI
Wklejasz pomiary czasów cyklu i dane o zmianach, a AI liczy takt, medianę, zmienność i obciążenie każdego stanowiska.
AI pokazuje stanowiska powyżej taktu i te na granicy, a także pomiary odstające, które zawyżają średnią.
Pytasz, co się stanie przy popycie większym o 15% albo przy jednej zmianie mniej. Dostajesz nowy takt i nową listę wąskich gardeł.
Gotowy prompt do analizy linii pod czas taktu
Wklejasz go do ChatGPT albo Claude razem z pomiarami czasów cyklu. AI liczy takt, medianę i obciążenie każdego stanowiska, wskazuje wąskie gardło i minimalną liczbę operatorów. Obliczenia robi w kodzie, więc te same dane zawsze dają ten sam wynik.
Tego promptu nie ma w artykule. Dostają go subskrybenci newslettera KAIzen na Leanie.
Dlaczego mediana, a nie średnia? W przykładzie powyżej montaż B ma średnią 104 sekundy, ale medianę 96. Różnicę robi jeden pomiar 140 sekund. Średnia pokazałaby problem, którego na co dzień nie ma, i schowałaby ten jeden przypadek, o który warto zapytać operatora.
AI liczy szybko i bez błędów w arytmetyce. Natomiast czasy cyklu musisz zmierzyć na hali, a wnioski przegadać z ludźmi, którzy na tej linii pracują.
Najczęstsze błędy przy czasie taktu
Mylisz takt z czasem cyklu. Takt mówi, ile chce klient. Cykl mówi, ile robisz. Kto ustawia „takt” na podstawie możliwości linii, ten liczy tylko własne tempo i nie widzi, czy nadąża za klientem.
Liczysz takt z całej zmiany. W przykładzie z całych zmian wychodzi 125 sekund zamiast 112. Różnica 13 sekund na sztuce. Linia, która „mieściła się z zapasem”, nagle nie mieści się wcale.
Ustawiasz takt raz na zawsze. Popyt się zmienia, więc takt też. Jeśli liczba na tablicy przy linii nie zmieniła się od wdrożenia, prawdopodobnie już nie mówi prawdy o kliencie.
Przyspieszasz, bo „się da”. Gdy stanowisko robi szybciej niż takt, kusi, żeby produkować więcej. To prosta droga do nadprodukcji i zapasu, którego nikt nie zamówił.
Najczęstsze pytania o czas taktu
Czym różni się czas taktu od czasu cyklu?
Czas taktu wynika z popytu klienta: to dostępny czas pracy podzielony przez liczbę sztuk, które klient chce dostać. Czas cyklu to czas, w jakim proces faktycznie oddaje kolejną sztukę, mierzony na hali. Takt jest wymaganiem, cykl jest możliwością.
Co zrobić, gdy czas cyklu jest dłuższy niż czas taktu?
To wąskie gardło. Najpierw sprawdź na hali, z czego składa się cykl, i usuń straty: czekanie, szukanie, zbędne ruchy. Potem przesuń część pracy na stanowiska z zapasem. Dopiero na końcu myśl o dodatkowej zmianie albo maszynie.
Czy czas taktu stosuje się w usługach i w biurze?
Tak. Liczysz go tak samo: dostępny czas pracy dzielisz przez liczbę zgłoszeń, zamówień albo spraw w tym samym okresie. Wynik pokazuje, co ile minut zespół musi zamknąć jedną sprawę, żeby kolejka nie rosła.
Jak często przeliczać czas taktu?
Za każdym razem, gdy zmienia się popyt albo czas pracy. Toyota przegląda takt co miesiąc, z korektą co 10 dni. W mniejszej firmie dobrym minimum jest przegląd przy każdej zmianie planu sprzedaży.
Jedna metoda Lean i gotowy prompt do AI co tydzień
Krok po kroku, na przykładzie z prawdziwego procesu, z promptem, który od razu wkleisz do ChatGPT albo Claude. Czyta go ponad 900 praktyków. Wypiszesz się jednym kliknięciem.