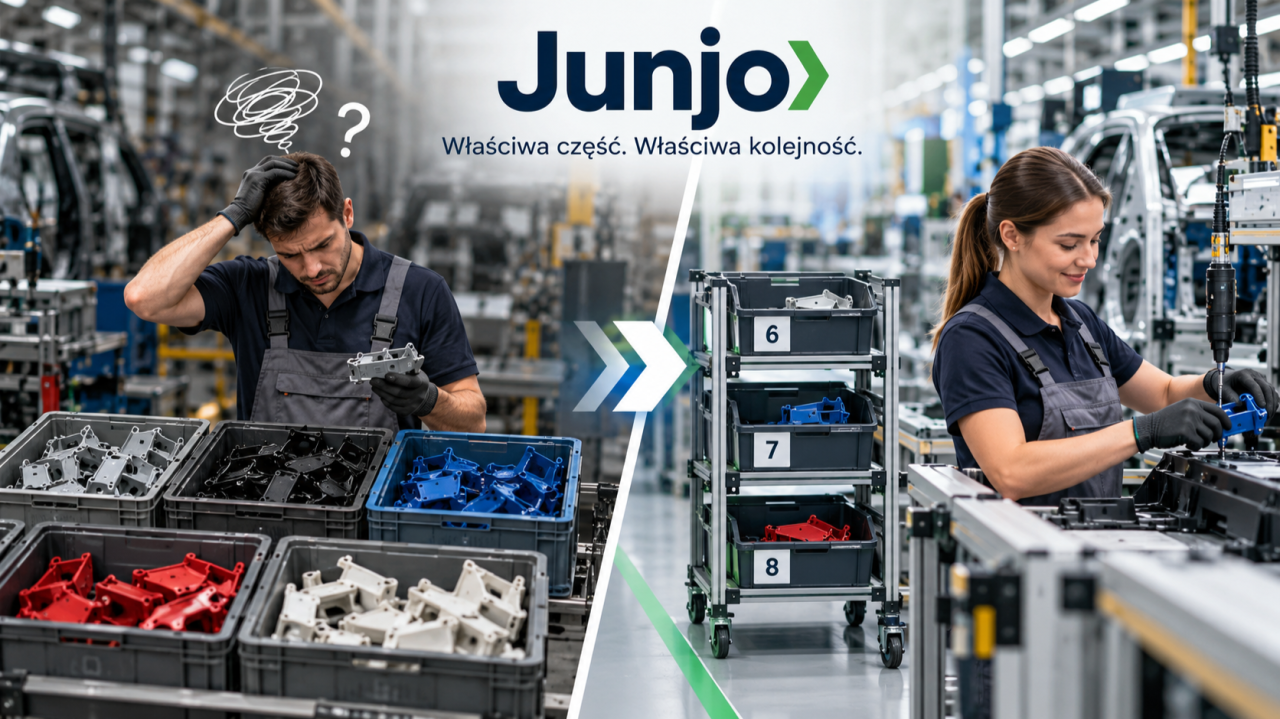
Linia montażowa. Przy stanowisku pięć skrzyń z wariantami tej samej części. Czerwona, niebieska, wersja z otworem, bez otworu, „ta nowa”.
Operator bierze produkt, patrzy na zlecenie, odwraca się, szuka, sprawdza numer, wraca.
Kilkanaście sekund. Przy każdej sztuce. Nikt tego nie mierzy, bo przecież „tak się pracuje”.
A teraz wyobraź sobie kelnera w dobrej restauracji. Nie stawia na stole wszystkich dań naraz i nie każe Ci wybierać. Najpierw przynosi przystawkę. Danie główne, kiedy kończysz przystawkę. Dokładnie to, co zamówiłeś, w kolejności, w jakiej będziesz jeść.
Tak właśnie działa Junjo.
Czym jest Junjo?
Nie skrzynia „na wszelki wypadek”. Tylko komplet części na zlecenie numer 7, który stoi przy linii, zanim skończy się zlecenie numer 6. Operator nie szuka. Bierze i montuje.
Czym Junjo różni się od Kanbanu?
Kanban
„Uzupełnij to, co zostało zużyte”
Opiera się na sygnale uzupełnienia.
Junjo
„Dostarcz dokładnie to, w tej kolejności”
Opiera się na sekwencji zleceń produkcyjnych.
I tu jest sedno: to nie jest wybór „albo, albo”. Na jednej linii mogą działać oba rozwiązania.
Śruby, podkładki i opaski stoją przy linii w dwóch pojemnikach. W kicie Junjo przyjeżdżają warianty, które zmieniają się od zlecenia do zlecenia. Kit, do którego magazynier na każde zlecenie odlicza śruby M6, to nie jest przykład dobrze zaprojektowanego Junjo. To może być marnotrawstwo w ładnym opakowaniu.
Gdzie naprawdę zaczyna się Junjo?
Większość firm myśli, że Junjo zaczyna się w magazynie. Kupują wózki kitowe, malują pola na podłodze, drukują etykiety. Po dwóch tygodniach wszystko się sypie.
Bo Junjo nie zaczyna się w magazynie. Zaczyna się w planowaniu.
W metodyce, z którą pracuję, mówimy o punkcie J. To moment, od którego kolejność zleceń na linii zostaje zamrożona. Dopiero wtedy logistyka wie, co i kiedy przygotować.
Jeśli planista przestawia zlecenia „na telefon” trzy razy na zmianę, żaden wózek tego nie uratuje. Kit przyjedzie idealnie skompletowany. Tylko pod zlecenie, które właśnie wyleciało z kolejki.
Wyobraź sobie poniedziałek
Logistyka zrobiła wszystko dobrze. System rozłożył telefon.
Ile kosztuje taki telefon?
Załóżmy, że na linii pracuje 8 operatorów, a całkowity koszt ich pracy wynosi średnio 60 zł za godzinę na osobę. 25 minut postoju to około 200 zł opłaconego czasu operatorów, w którym linia nie produkuje. Do tego ponowna kompletacja dwóch kitów: dwóch magazynierów, łącznie 60 minut, przy koszcie 50 zł za godzinę daje kolejne 50 zł.
Źródłem tych kosztów nie była ani maszyna, ani operator, ani magazyn. Była nim niestabilność planowania.
Dlatego nie wystarczy mierzyć terminowości dostaw materiału na linię. Trzeba też mierzyć, ile razy zmieniamy plan po jego zatwierdzeniu i jakie konsekwencje mają te decyzje.
Od czego zacząć w Twojej firmie?
Nie od zakupu wózków. Od rozmowy z planistą i liderem linii.
Zadaj jedno pytanie: ile razy w ciągu zmiany zmienia się dziś kolejność zleceń?
Przez dwa tygodnie zapisujcie każdą taką zmianę: godzinę, przyczynę i konsekwencje. Ile kitów trzeba było przebudować? Ile minut czekała linia? Ile dodatkowych kursów wykonała logistyka?
Na koniec przeliczcie to na pieniądze.
To jedna z najtańszych analiz, jakie możesz zrobić w tym roku. I jedna z najbardziej szczerych. Moim zdaniem ludzie z hali znają tę odpowiedź od dawna. Wystarczy ich zapytać.
Junjo to nie technologia. To dyscyplina kolejności.
Zanim zaczniesz optymalizować dostarczanie materiałów na linię, upewnij się, że nie musisz najpierw ustabilizować planowania produkcji. Bo może się okazać, że największe koszty Twojej logistyki wcale nie powstają w magazynie.